代表的な非破壊検査(NDT)方法
非破壊検査(NDT)は、検査対象を損傷させずに材料、溶接部、設備、構造物を評価する方法の総称です。一般的な方法には、目視検査(VT)、浸透探傷検査(PT)、磁粉探傷検査(MT)、超音波探傷検査(UT)、放射線透過検査(RT)、渦電流探傷検査(ET)があります。それぞれ適した材料、欠陥の位置、検査要件が異なります。この記事では、各方法の原理、用途、利点、制約を紹介します。
NDTとは?
NDTはNon-Destructive Testing(非破壊検査)の略称です。検査対象を変化させたり損傷させたりせずに、材料、システム、部品を評価し、データを収集する検査方法を指します。
NDTは、検査方法や検査機器、さらには非破壊検査分野全体を指す包括的な用語として使われます。
NDTの目的
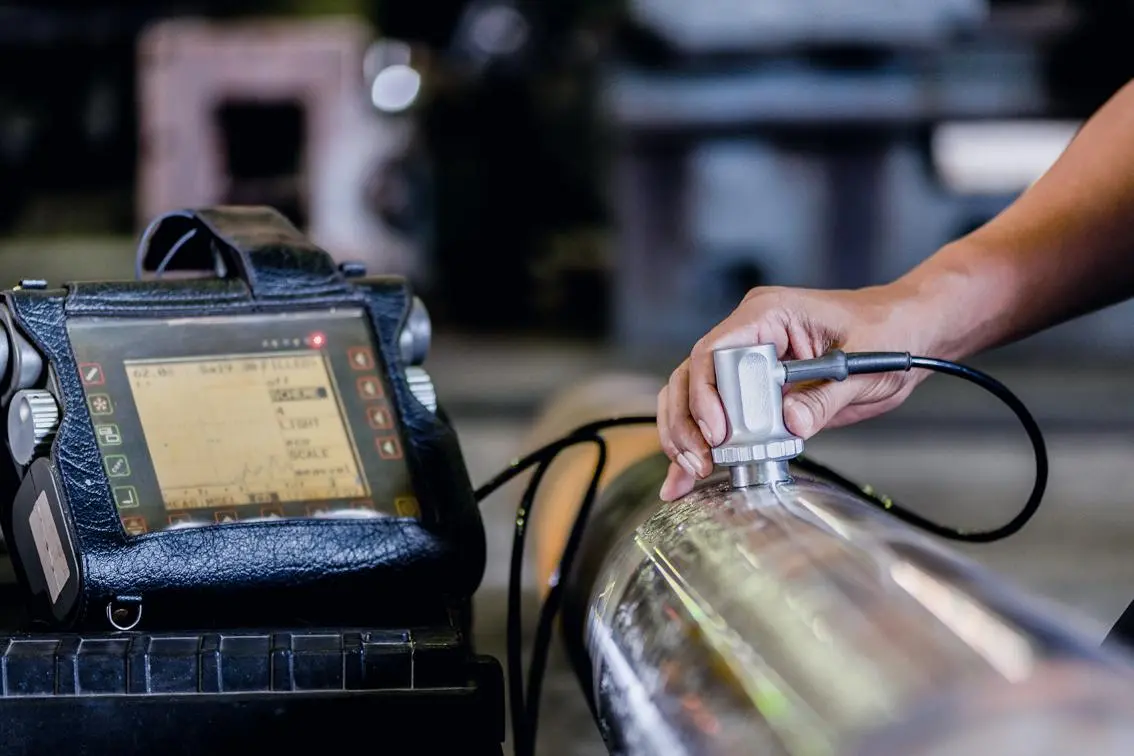
実際の用途では、NDTによって重要な施設、インフラ、製品を適切に保守し、事故を防ぎ、品質を確保できます。
NDTは、亀裂、気孔、スラグ巻込み、層間剥離、融合不良、溶接の溶込み不足などの不連続部を検出します。また、金属の腐食や複合材料の層間剥離の検査、材料硬さ、コンクリート水分、材料厚さ、塗膜厚さ、めっき厚さの測定、コンクリート内の鉄筋の位置と寸法の確認にも使用されます。
検査では、材料、部品、構造物、システムを、指定された技術基準に照らして評価し、特性の変化、欠陥、不連続部を確認します。検査後も試験対象を損傷させません。
この評価は製造工程で重要であり、使用中の材料や設備の健全性維持にも役立ちます。重大な損傷が発生する前に状態を把握できます。
代表的な非破壊検査(NDT)方法
目視検査(VT)
目視検査(Visual Testing - VT)は最も一般的な検査方法の一つで、検査員が試験対象を直接観察します。拡大鏡、顕微鏡、自動光学測定システムなどの光学機器も利用できます。
VTでは、腐食、位置ずれ、損傷、亀裂、寸法のばらつきなどを確認できます。多くのNDTでも、追加検査の前に検査員が指示を探して評価するため、目視確認が行われます。
蛍光X線分析(XRF)
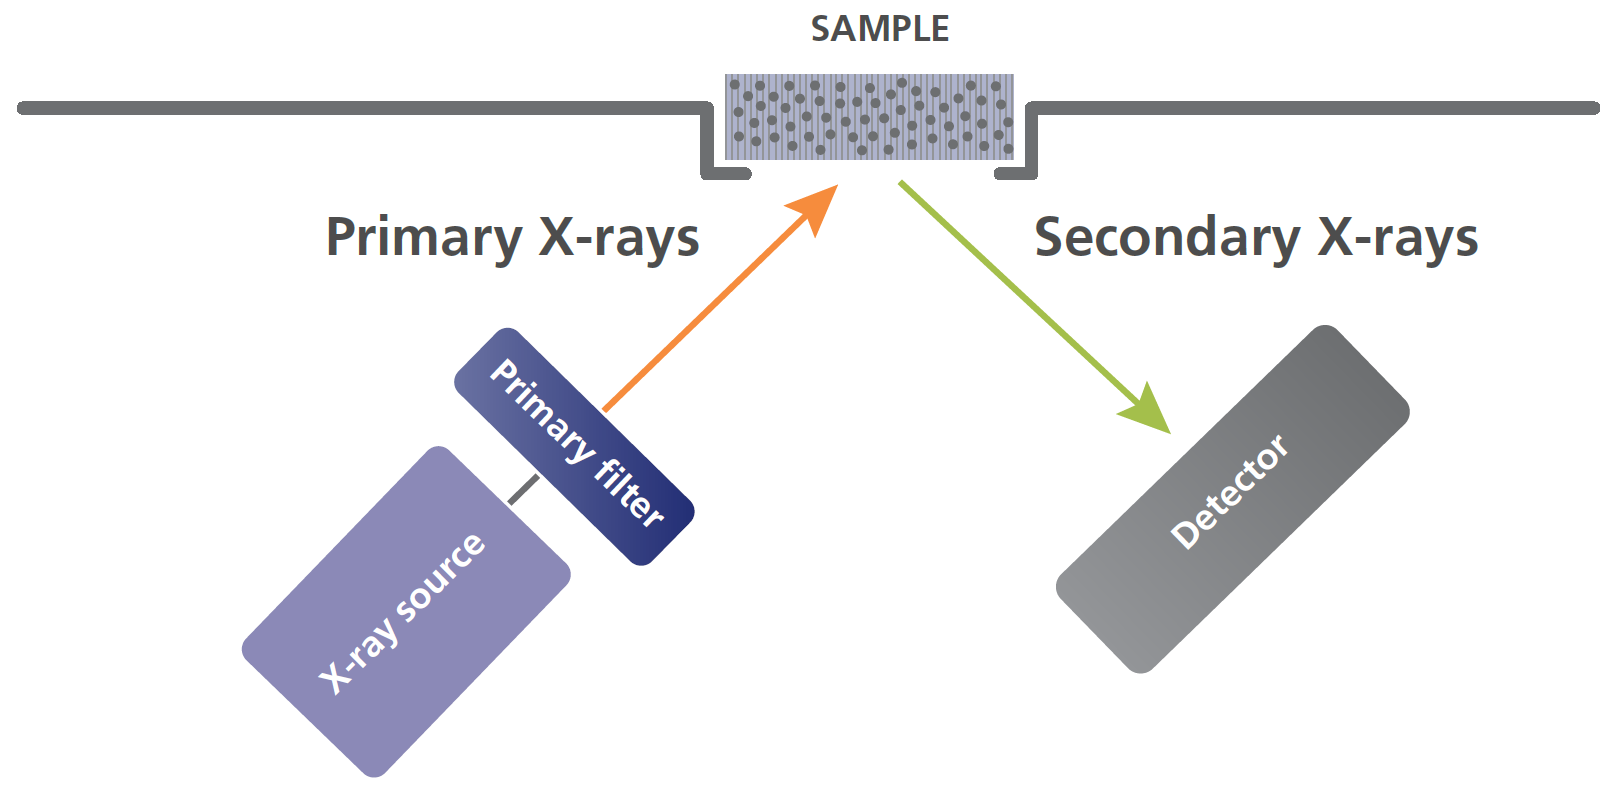
蛍光X線分析(XRF)は広く使われているNDT方法です。試料にX線を照射した後に発生する蛍光信号と強度を測定し、元素組成(ppm)を特定します。
XRFは金属元素に高い感度を持ち、特にアルミニウム(Al)からウラン(U)までの元素に適しています。元素分析に加えて、皮膜厚さも測定できます。貴金属を含む金属めっきに有効で、合金めっきを含む1層から4層までの皮膜を測定できます。
超音波探傷検査(UT)
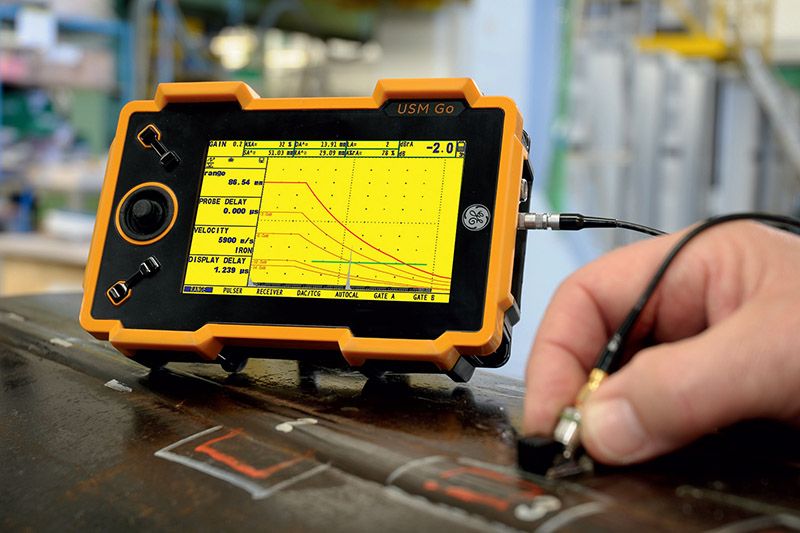
超音波探傷検査(UT)は、高周波の短い音波を使って欠陥を検出します。材料に音波を送り、その反射を測定することで材料の特性を把握し、内部欠陥を検出します。
UT装置は、パルサー/レシーバー、探触子、表示器で構成されます。操作には一定の経験が必要です。適切な探触子を使えば、基本的なUTで材料厚さの測定、欠陥検出、溶接部の検査ができます。
主な高度技術には次のものがあります。
- フェーズドアレイ超音波探傷検査(PAUT)は、多数の小さな探触子素子を配列して使用します。各素子は個別に発振できます。コンピューターで計算したタイミング(位相)により、ビームの向きと焦点をさまざまな角度、焦点距離に制御します。
- 長距離超音波探傷検査(LRUT)は、1か所の試験点から広範囲の材料を検査します。配管の周囲に均等に配置した探触子リングから低周波のガイド波を発生させ、管軸に沿って伝搬させることで管壁全体を検査します。LRUTは腐食やエロージョンなど、金属減肉に関連する信号を検出、評価します。
渦電流探傷検査(ET)
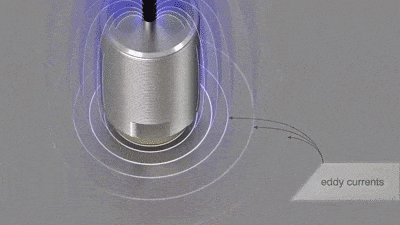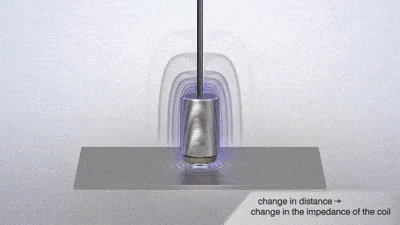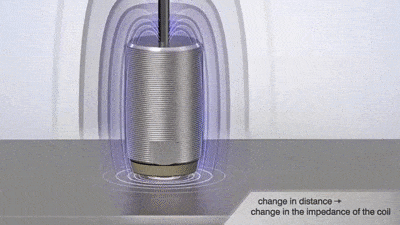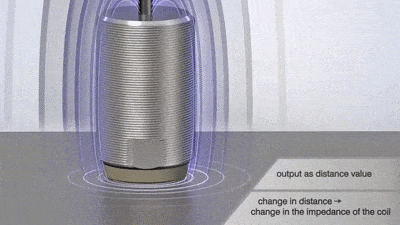
渦電流探傷検査(ET)は、強磁性材料の欠陥や腐食を検出し、厚さを測定する方法です。
交流電流を流した探触子コイルが変動磁界を発生させます。この磁界が試料と相互作用すると、試料内に渦電流が誘起されます。
電流の位相や大きさの変化は、別のコイルで監視するか、励磁コイルに流れる電流の変化を測定して把握します。欠陥があると渦電流磁界が変化し、測定信号の位相と振幅にも変化が生じます。
この方法は絶縁材料にも使用できます。
浸透探傷検査(PT)
浸透探傷検査(PT)は、蛍光浸透液を使い、目視では見えにくい表面開口欠陥を検出します。液体が重力に頼らず狭い隙間(µm)へ流れ込む毛細管現象を利用します。
PTは実施が簡単で費用も比較的低いため、石油・ガスを含むさまざまな産業で広く使われています。
簡便で精度の高い方法ですが、検出できるのは表面に開口した欠陥だけです。表面下の欠陥には磁粉探傷検査(MT)がより適する場合があります。
磁粉探傷検査(MT)
磁粉探傷検査(MT)は、鉄、ニッケル、コバルトおよび一部の合金など、ほとんどの強磁性材料にある表面および表面近傍の欠陥を検出します。他のNDT方法で必要となる表面処理が不要なため、比較的短時間で簡単に実施できます。そのため、広く使われているNDT方法の一つです。
遠隔目視検査(RVI)
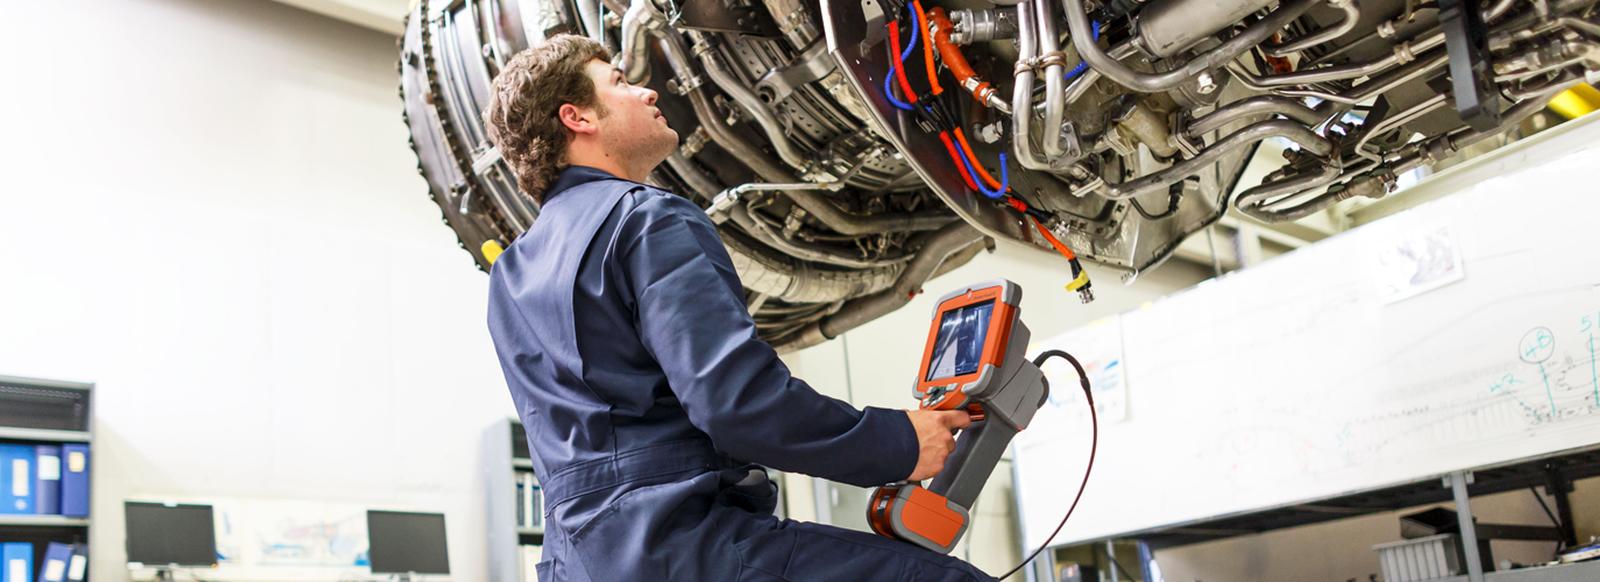
遠隔目視検査(RVI)は1970年代から使われている方法で、ビデオカメラ、ビデオスコープ、遠隔操作カメラ、クローラーなどの専用機器を用いて、部品の腐食や損傷を遠隔から調べます。細く深い配管やジェットエンジンなど、危険な場所や直接近づきにくい場所を検査できます。
放射線透過検査(RT)
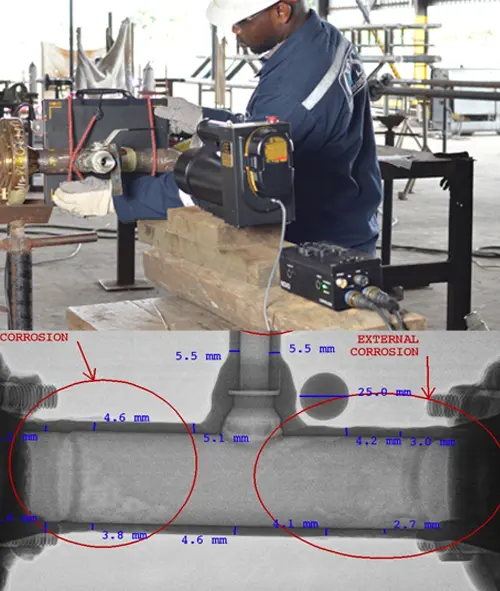
放射線透過検査(RT)は、X線またはガンマ線を使って製造部品の内部構造を調べ、欠陥を特定します。
試験対象を放射線源とフィルムまたは検出器の間に置きます。材料の密度や厚さの違いによって、散乱や吸収を通じて透過する放射線が減衰します。その吸収差をフィルムまたはデジタルシステムで記録します。
工業用放射線検査には、フィルム撮影(2D)、リアルタイムラジオグラフィー(RTR)、コンピューター断層撮影(CT)、デジタルラジオグラフィー(DR)、コンピューテッドラジオグラフィー(CR)などがあります。
漏洩磁束探傷検査(MFL)
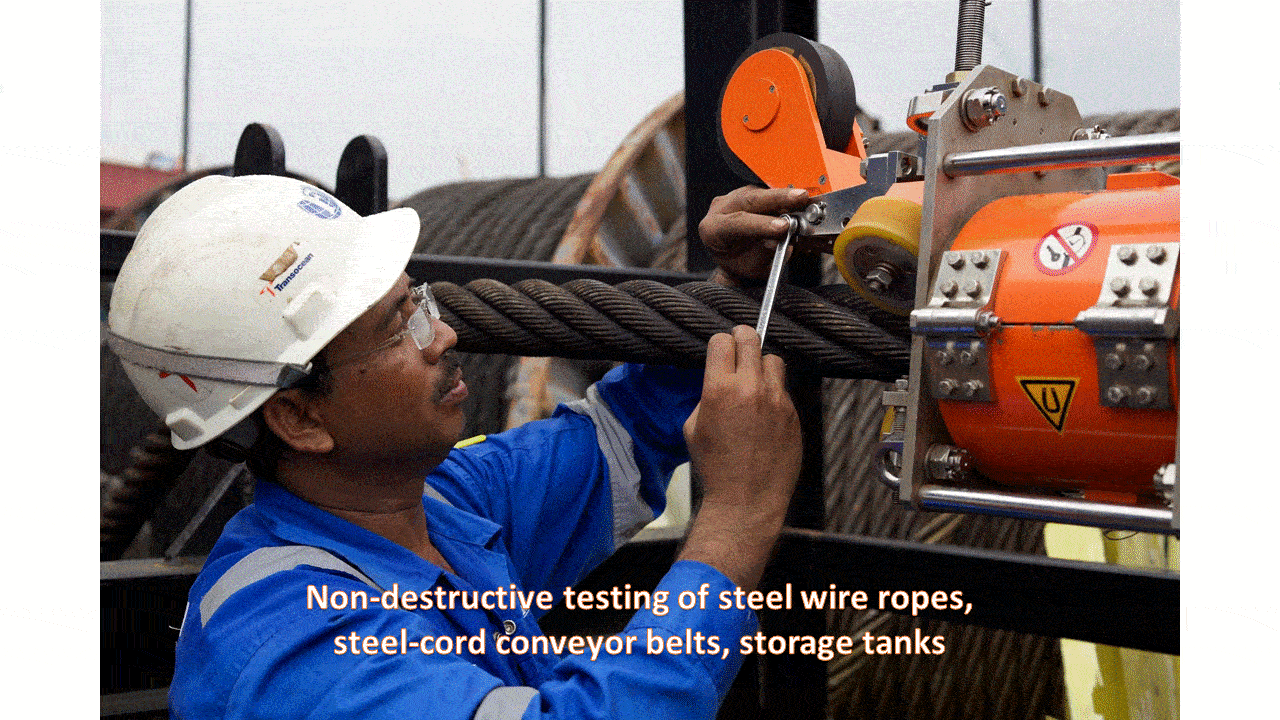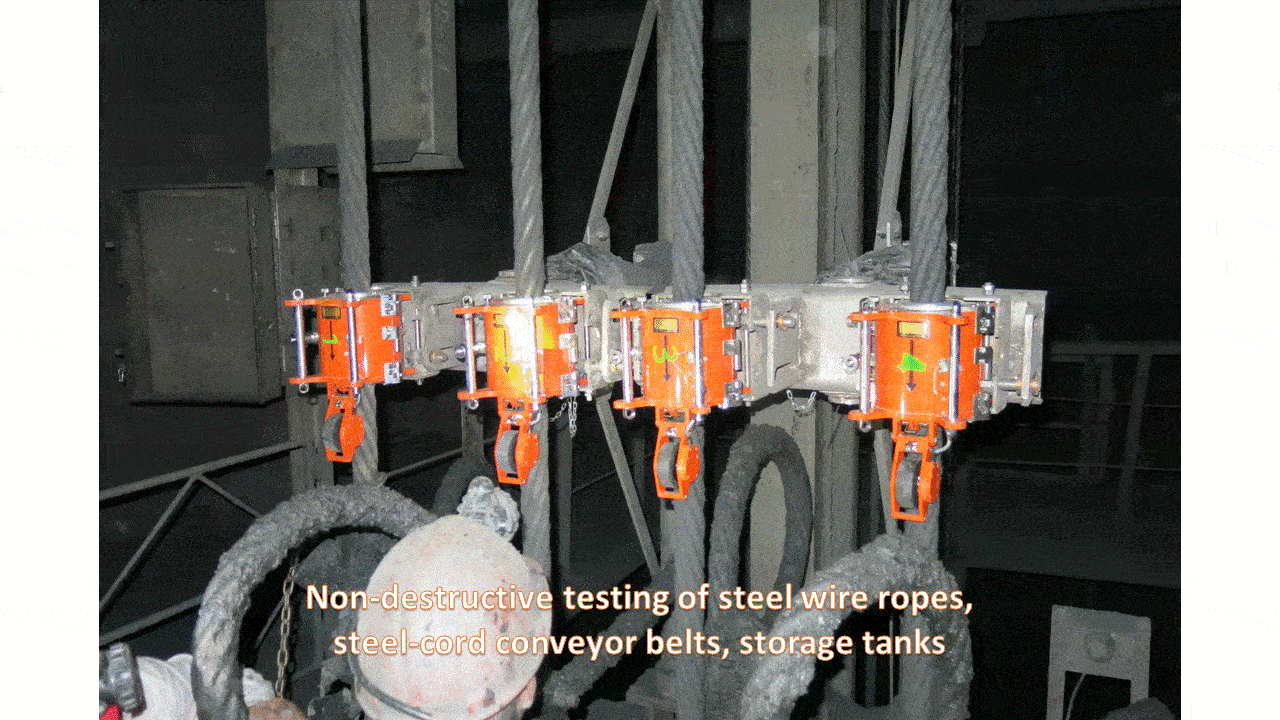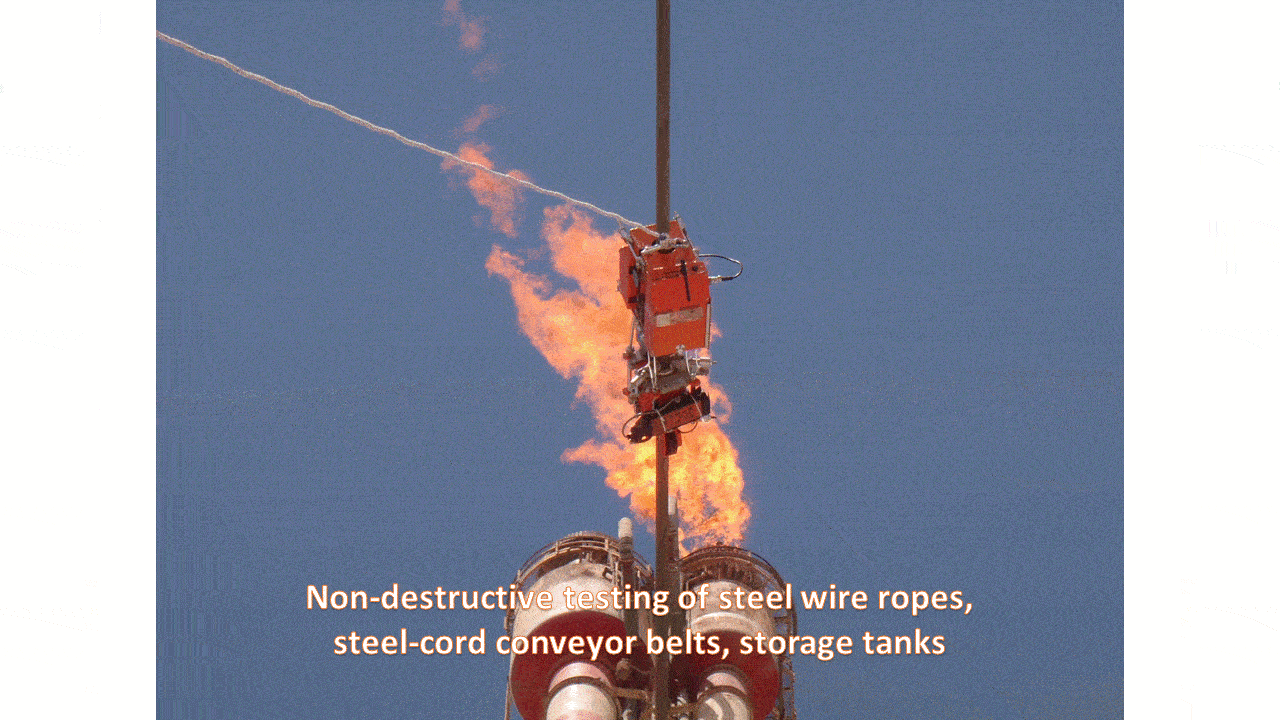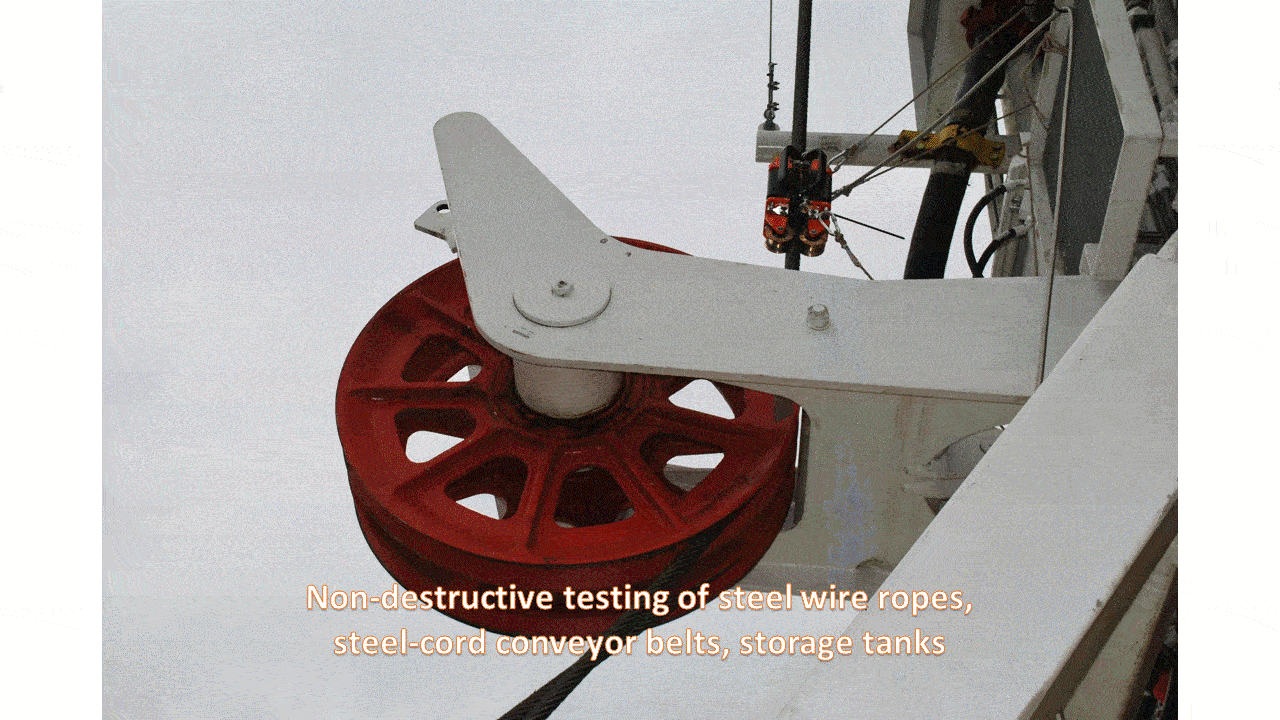
漏洩磁束探傷検査(MFL)は強力な磁石で、配管、ワイヤロープ、コンベヤーベルト、貯蔵タンクなどの鋼構造物を磁気飽和させます。センサーで磁束密度の変化を検出し、孔食、エロージョン、腐食による材料損失を確認します。
MFLは高速で、さまざまな欠陥に高い感度を持ちます。アクセスしにくい場所を検査でき、生産を停止せずに実施できる場合もあります。
アコースティック・エミッション検査(AE)
アコースティック・エミッション検査(AE)は、材料の応力が急変したときに発生する弾性波を扱います。構造物が圧力、荷重、温度の変化など外部刺激を受けると、局所的な発生源から応力波としてエネルギーが放出されます。波は表面へ伝わり、センサーで記録されます。適切な機器と設定により、ピコメートル(10 -12 m)単位の変位を検出できます。
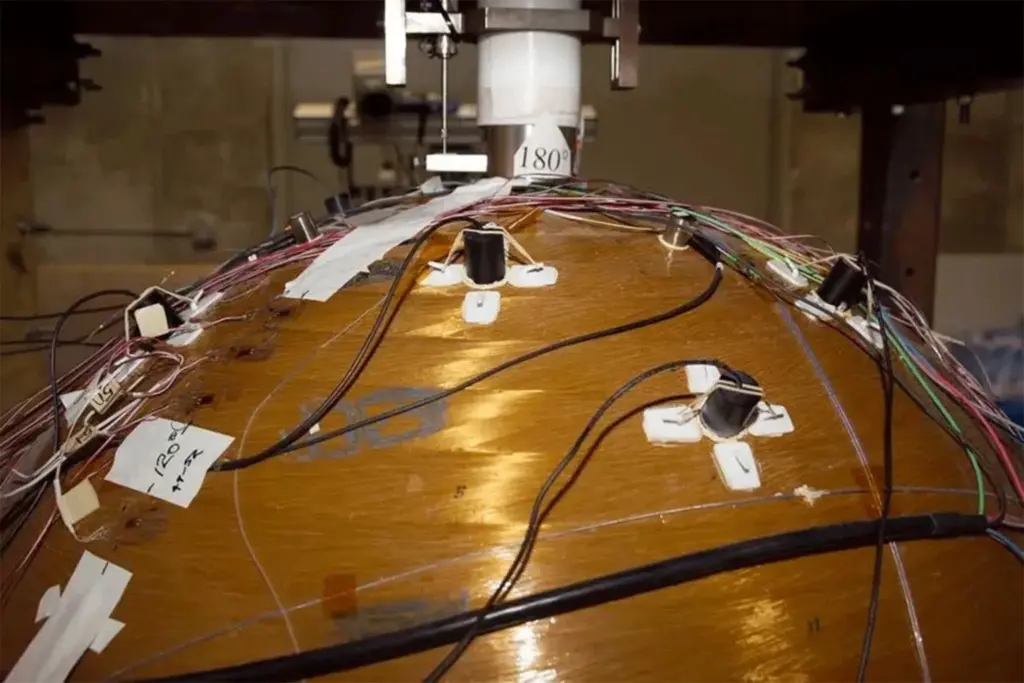
AE信号を検出・分析すると、不連続部の発生源や重要性に関する情報が得られます。AETは柔軟性が高く、構造健全性評価、欠陥検出、漏れ検査、溶接品質監視などの産業用途に加え、研究にも広く利用されています。
地中レーダー(GPR)
地中レーダー(GPR)は、土壌や岩盤に電磁パルスを送信する地球物理探査方法です。誘電率の異なる材料の境界に達すると、電波の一部が反射します。観測点で受信した信号を処理し、境界の位置を特定します。
スキャン式レーダーは反射波を受信し、透過波を受信する方法は透過法と呼ばれます。用途には、鉱物・地下水の探査、環境・地質災害調査、陥没、カルスト、河岸の地滑りリスク区域、未爆発兵器(UXO)の検出、考古学、シロアリの巣や道路基盤の欠陥などの空洞を調べる非破壊構造検査があります。
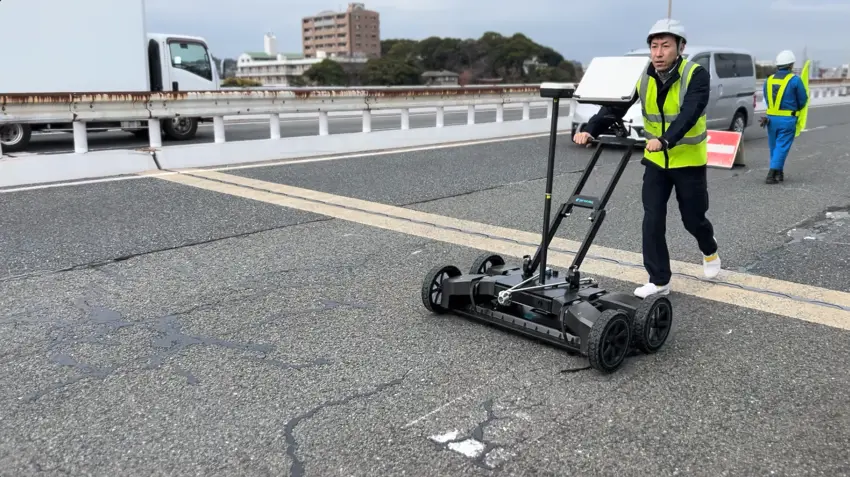
ベトナムでは、この探査方法はTCVN 9426:2012で規定されています。
非破壊検査方法の比較
| 方法 | 材料 | 速度 | 制約 | 危険性 | 準備 |
|---|---|---|---|---|---|
| 超音波探傷 | 鋼、合金、その他の金属、複合材料 | 速い | 粗い材料、または厚すぎる材料 | なし | 速い |
| 渦電流 | 薄く、導電性のある材料 | 速い | 導電性材料のみ | なし | 速い |
| 目視検査 | すべての材料 | 速い | 小さな欠陥や材料内部の深い欠陥は検出できない | なし | 速い |
| レーザー検査 | 金属、プラスチック、複合材料、配管 | 速い | 全体にアクセスする必要がある | 眼の損傷 | 中程度 |
| 放射線透過検査 | ほとんどの材料 | 速い | 大型設備と安全対策が必要 | 放射線 | 中程度 |
| 磁粉探傷 | 強磁性材料 | 速い | 強磁性材料のみ | 磁粉槽 | 遅い |
| アコースティック・エミッション | プラスチック、複合材料、金属 | 中程度 | 多数のセンサーが必要 | なし | 中程度 |
| 振動解析 | 回転機器 | 中程度 | 直接アクセスが必要 | 回転部品の近くで作業 | 中程度 |
| 浸透探傷 | 非多孔質材料 | 遅い | アクセスと液体の取り扱い | 浸透液槽 | 遅い |
| 漏れ検査 | 密閉タンク・容器 | 遅い | 圧力チャンバーが必要 | 圧力または真空 | 遅い |
よくある質問
NDTはNon-Destructive Testing(非破壊検査)の略称です。材料、システム、部品を変化させたり損傷させたりせずに評価し、データを収集する検査方法の総称です。


